JSW Steel Coated Products Ltd. заключила контракт с John Cockerill India Limited на строительство комплекса холодной прокатки годовой мощностью примерно 600 000 тонн в Раджпуре, Индия, с завершением в 2028 году. Проект включает полунепрерывную линию травления, 6-валковый двухклетевой стан холодной прокатки и непрерывную линию цинкования. Линия травления работает со скоростью 200 м/мин и оснащена шестью травильными ваннами и боковых кромкообрезных ножниц револьверного типа. Для полосовой стали боковых кромкообрезных ножниц — это не изолированное оборудование, а трёхэтапный процесс обрезки кромок, который проходит через травление, прокатку и цинкование.
Линия травления: Первые ворота — Удаление скрытых дефектов
Горячекатаная входящая полоса покрыта окалиной, а её кромки часто имеют трещины, заусенцы и волнистость. Задача боковых кромкообрезных ножниц в линии травления — обрезать дефекты кромок и поддерживать постоянную ширину. Во время травления окалина на кромках полосы трудно удаляется полностью. Если обрезка кромок не выполнена до цинкования, кромки не будут должным образом оцинкованы, что может привести к плохой адгезии цинка.
Поэтому боковых кромкообрезных ножниц линии травления выполняет задачу «удаления скрытых дефектов». Револьверная конструкция позволяет быстро менять ножи без остановки линии, соответствуя непрерывному высокоскоростному ритму линии травления. Практика на боковых кромкообрезных ножниц линии травления CP7 новой энергии WISCO показывает, что оборудование может обрабатывать высококачественную кремнистую сталь толщиной 1,6–2,6 мм, и как скорость резки, так и минимальная величина обрезки кромок достигли ведущих в отрасли уровней.
Стан холодной прокатки: Вторые ворота — Точность ширины
После входа в процесс холодной прокатки поверхность полосы уже чистая, но уменьшение толщины и наклёп делают кромки более чувствительными. Позиционирование боковых кромкообрезных ножниц на стане холодной прокатки смещается от «чистой резки» к «точной резке». Такие параметры, как зазор ножевых дисков и перекрытие, должны соответствовать усилию прокатки и системе натяжения.
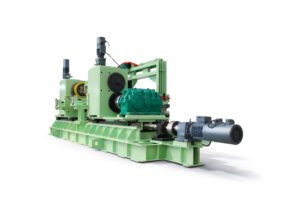
В большинстве цехов травления и прокатки используемые ножницы для обрезки кромок представляют собой башенные нереверсивные боковых кромкообрезных ножниц с проектной мощностью обрезки кромок 5–50 мм на сторону. Соответствие между зазором лезвий и прочностью и толщиной материала полосы напрямую определяет качество обрезки кромок. Если размерные ошибки обрезки кромок не контролируются должным образом, в лучшем случае они влияют на допуск по ширине готовой продукции, а в худшем — вызывают трещины кромок при последующей прокатке. Стан холодной прокатки в проекте JSW может работать с максимальной скоростью 1500 м/мин и прокатывать высокопрочную сталь с пределом прочности до 800 МПа, что предъявляет более высокие требования к жёсткости и динамической точности боковых кромкообрезных ножниц.
Линия цинкования: Третьи ворота — Качество поверхности
Линия цинкования — это заключительный процесс обрезки кромок после выхода полосы из холодной прокатки, и именно здесь боковых кромкообрезных ножниц присутствует наиболее сильно. Оцинкованная продукция напрямую обслуживает высококлассные рынки, такие как автомобильные листы и листы для бытовой техники, с чрезвычайно строгими требованиями к качеству кромок. Линия цинкования холодной прокатки № 6 компании Maanshan Iron & Steel ориентирована на высококлассный широкий автомобильный оцинкованный лист, и её ключевая секция резки использует систему из двухбашенных боковых кромкообрезных ножниц и измельчителя обрезков.
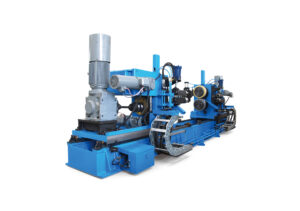
Как критическое оборудование в линии цинкования, производительность боковых кромкообрезных ножниц напрямую связана с точностью продукции и эффективностью производства. В процессе цинкования боковых кромкообрезных ножниц должно не только обеспечивать точность ширины, но и избегать таких дефектов, как заусенцы и загнутые кромки. Любой дефект кромки будет усилен после последующего цинкового покрытия и станет неустранимым дефектом готовой продукции. Неправильная настройка параметров резки и нестандартная замена ножевых головок напрямую вызывают плохую обрезку кромок и влияют на выход годного первого прохода основной линии.
От трёх ворот к одним непрерывным воротам
Боковых кромкообрезных ножниц переходит от «трёх независимых ворот» к «одним непрерывным воротам».
Это означает, что боковых кромкообрезных ножниц больше не является просто единицей оборудования, пассивно выполняющей задачи обрезки кромок, а активным технологическим узлом, участвующим в управлении ритмом линии. После ввода в эксплуатацию проекта JSW Rajpura в 2028 году, то, как револьверные боковых кромкообрезных ножниц на линии травления будут перекликаться со стратегиями обрезки кромок в процессах холодной прокатки и цинкования, заслуживает дальнейшего внимания.
Адаптивность боковых кромкообрезных ножниц ASCON к различным производственным линиям
В системе производства и поставки боковых кромкообрезных ножниц международные бренды долгое время занимали высококлассный рынок, в то время как отечественные предприятия металлургического оборудования также постоянно догоняли. ASCON также позиционируется в этой категории оборудования, и её продукция боковых кромкообрезных ножниц имеет дифференцированные подходы в конструкции и технологической адаптивности к потребностям различных производственных линий.
Для условий линии травления наша конструкция боковых кромкообрезных ножниц ориентирована на стабильность и срок службы лезвий при высокоскоростной резке, адаптируясь к характеристикам непрерывной работы и входящей полосы с поверхностной окалиной. Оборудование поддерживает револьверные или двухбашенные структурные конфигурации, облегчая быструю онлайн-замену ножей и снижая простои. Для линий холодной прокатки наши боковых кромкообрезных ножниц усилены в точности регулировки зазора ножевых дисков и жёсткости, чтобы соответствовать требованиям точности обрезки кромок высокопрочной стали и тонколистовой полосы, а параметры резки могут быть специально подобраны в соответствии с толщиной и прочностью материала.
Для линий цинкования ASCON уделяет больше внимания стабильности качества кромок после резки, с структурными оптимизациями для предотвращения таких дефектов, как заусенцы и загнутые кромки, при этом поддерживая онлайн-регулировку и переналадку без остановки для адаптации к сценариям с высокими требованиями к качеству поверхности, таким как автомобильные листы и листы для бытовой техники.
Ассортимент продукции ASCON охватывает боковых кромкообрезных ножниц, измельчители обрезков и другое металлургическое оборудование и запасные части. Она может предоставить индивидуальные решения в соответствии с конкретными конфигурациями линий и типами материалов, гибко адаптируясь от одностоечных до двухбашенных конструкций. Для полного процесса полосы от травления до холодной прокатки до цинкования мы можем предоставить интегрированные решения для оборудования обрезки кромок, чтобы помочь пользователям поддерживать согласованность стратегий обрезки кромок в различных процессах.
Темы, которые могут вас заинтересовать:
боковых кромкообрезных ножниц
Летающие ножницы
Измельчитель обрезков
Устройство для разрушения окалины