Обзор: структурная основа точности стана холодной прокатки
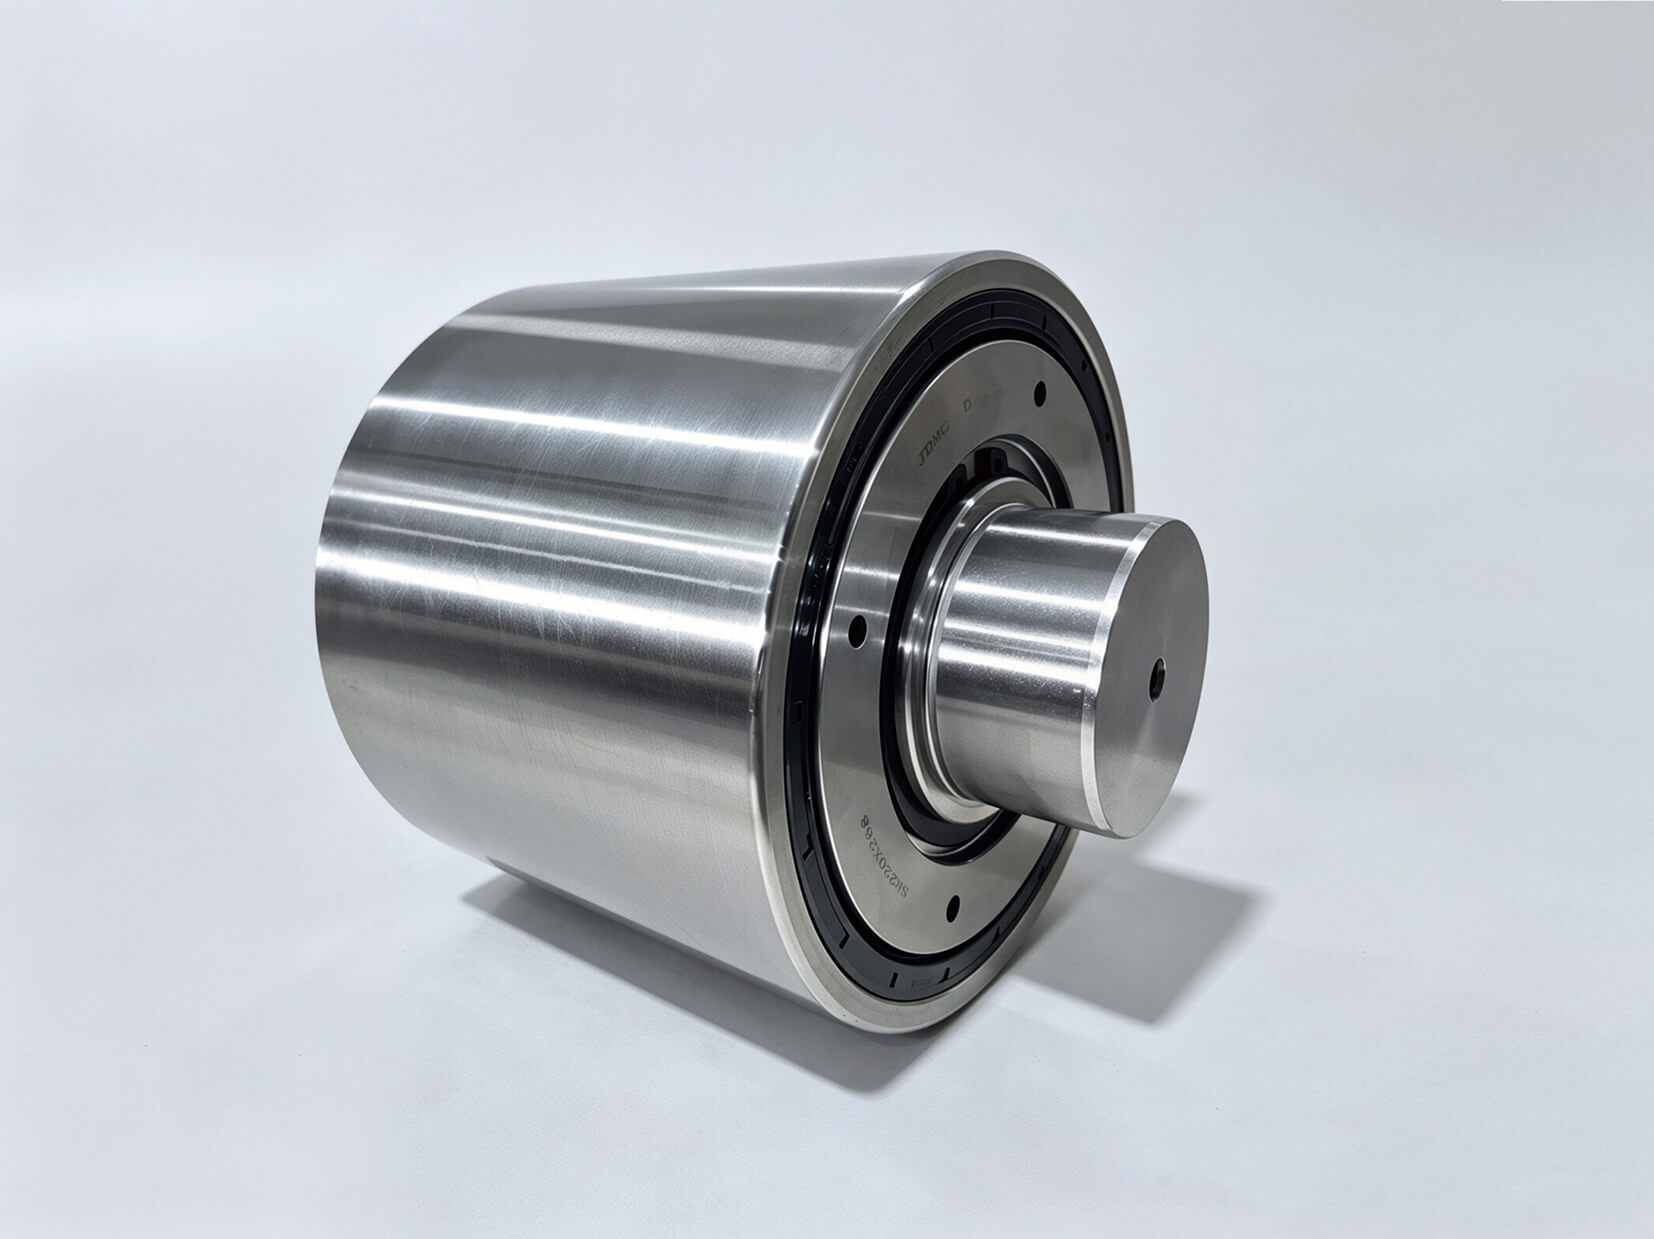
В стане холодной прокатки рабочие валки служат точкой непосредственного контакта с полосой, тогда как кованый опорный валок выполняет роль несущего каркаса, делающего возможной точную прокатку. Эти валки никогда не касаются поверхности полосы напрямую; вместо этого они поддерживают рабочие валки, поглощая огромные силы реакции прокатки, которые иначе вызывали бы прогиб и дефекты формы полосы. Такая схема непрямого опирания помогает изолировать вибрацию и обеспечивает превосходное качество поверхности на премиальных материалах, таких как автомобильные панели и полированная нержавеющая сталь. Поэтому правильно спроектированная и обслуживаемая система кованый опорный валок является обязательным условием для достижения стабильной формы полосы, исключительной чистоты поверхности и долговременной надежности оборудования в высоконагруженных операциях холодной прокатки.
Преимущества материала: кованая легированная сталь 9Cr2Mo
кованый опорный валок изготавливается из высокоуглеродистой хромомолибденовой легированной стали 9Cr2Mo — материала, специально разработанного для применений холодной прокатки, требующих оптимального баланса твердости, вязкости и сопротивления усталости. Его химический состав включает углерод 0,85–0,95%, хром 1,70–2,10% и молибден 0,20–0,40%, при этом содержание фосфора и серы строго контролируется на уровне ≤0,025% для высокой чистоты.
Эта система легирования Cr-Mo повышает прокаливаемость, обеспечивая равномерное распределение твердости по большим поперечным сечениям и одновременно обеспечивая превосходную стойкость к отпуску и термической усталости. Получаемые механические свойства включают предел прочности при растяжении примерно 850–1000 МПа при комнатной температуре и предел текучести не менее 650 МПа, при этом относительное удлинение сохраняется в пределах 8–12%. Эти характеристики позволяют кованый опорный валок выдерживать экстремальные контактные напряжения высоконагруженной прокатки без пластической деформации или выкрашивания поверхности.
Основные технические характеристики кованый опорный валок
кованый опорный валок для станов холодной прокатки доступен с диаметрами бочки от 500 мм до 800 мм, с возможностью изготовления larger diameters up to 1500 mm for specialized applications. Твердость бочки после термической обработки достигает 55–80 HSD, при этом равномерность твердости контролируется в пределах 4 HSD по телу валка.
Эффективная глубина закалки достигает 30 мм, обеспечивая износостойкий рабочий слой, который можно многократно перешлифовывать без ухудшения характеристик. Для материала 9Cr2Mo в частности, твердость поверхности бочки может достигать HS80–98, что эквивалентно HRC 60–65, при эффективном закаленном слое 6–15 мм, тогда как твердость шейки валка поддерживается на уровне HS30–55 для обеспечения достаточной вязкости в подшипниковых шейках. Чистота поверхности доводится точным шлифованием до Ra 0,4–1,6 мкм, а опциональное хромирование дополнительно снижает трение и повышает коррозионную стойкость.
Процесс изготовления: ковка, термическая обработка и точная механическая обработка
кованый опорный валок проходит строгий многостадийный производственный процесс, начинающийся с вакуумного литья и электрошлакового переплава для минимизации насыщения газами и неметаллических включений, обеспечивая чистую и однородную структуру слитка. Ковка выполняется с типичной степенью укова 3:1 для устранения дефектов рыхлой структуры и оптимизации микроструктуры. Последовательность термической обработки включает сфероидизирующий отжиг при 790–810 °C, затем закалку при 880–900 °C с использованием воды, масла или закалочных сред PAG в зависимости от геометрии заготовки и, наконец, низкотемпературный отпуск.
Этот многостадийный термический цикл создает рабочий слой, состоящий из мартенсита или бейнита с тонкодисперсными карбидами, обеспечивая как высокую износостойкость, так и сопротивление распространению трещин. Точная механическая обработка выполняется на современных токарных станках с ЧПУ и шлифовальных станках, при этом выполняется динамическая балансировка для устранения вибрации при высокоскоростной прокатке. Ультразвуковой контроль и металлографический анализ проверяют внутреннюю сплошность и распределение остаточных напряжений.
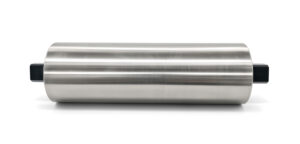
Применение и эксплуатационные характеристики
Этот кованый опорный валок специально разработан для требовательных условий металлургического оборудования и горнодобывающей техники. В металлургических операциях холодной прокатки он поддерживает рабочие валки в станах холодной прокатки, обеспечивая жесткость, необходимую для обработки тонкой полосы с жесткими допусками по толщине. Глубокий закаленный слой материала и превосходная износостойкость обеспечивают срок службы до 5–8 раз больше, чем у обычных чугунных валков, значительно снижая частоту замены валков и простои на техническое обслуживание.
Способность валка сохранять размерную стабильность при непрерывной высокоскоростной работе делает его одинаково пригодным для применений в тяжелой горнодобывающей технике, где критична надежность длительного восприятия нагрузки. Благодаря равномерной твердости, минимальной ликвации и превосходному сопротивлению усталости, этот 9Cr2Mo кованый опорный валок представляет собой оптимальный выбор для высоконагруженных применений, требующих бескомпромиссной точности и долговечности.